 English
 简体中文
 Español
 Português
 русский
 Français
 日本語
 Deutsch
 tiếng Việt
 Italiano
 Nederlands
 ภาษาไทย
 Polski
 한국어
 Svenska
 magyar
 Malay
 বাংলা ভাষার
 Dansk
 Suomi
 हिन्दी
 Pilipino
 Türkçe
 Gaeilge
 العربية
 Indonesia
 Norsk
 تمل
 český
 ελληνικά
 український
 Javanese
 فارسی
 தமிழ்
 తెలుగు
 नेपाली
 Burmese
 български
 ລາວ
 Latine
 Қазақша
 Euskal
 Azərbaycan
 Slovenský jazyk
 Македонски
 Lietuvos
 Eesti Keel
 Română
 Slovenski
 मराठी
Extrusão de tubo de PVC: Por que baixo torque não significa alta qualidade?
Tecnologia Co. de Ningbo Fangli, Ltd.é umfabricante de equipamentos mecânicoscom mais de 30 anos de experiênciaequipamento de extrusão de tubos de plástico, nova proteção ambiental e novos equipamentos de materiais. Desde a sua criação, o Fangli foi desenvolvido com base nas demandas do usuário. Através da melhoria contínua, P&D independente na tecnologia principal e digestão e absorção de tecnologia avançada e outros meios, desenvolvemosLinha de extrusão de tubo de PVC, Linha de extrusão de tubo PP-R, Abastecimento de água PE / linha de extrusão de tubo de gás, que foi recomendado pelo Ministério da Construção Chinês para substituir produtos importados. Ganhamos o título de “Marca de primeira classe na província de Zhejiang”.
No processo de extrusão de tubos de PVC, muitas anomalias de processamento são frequentemente atribuídas erroneamente alubrificação insuficiente. Quando o torque aumenta, o fluxo de fusão torna-se instável ou a superfície do tubo fica áspera, a reação imediata em muitas fábricas é adicionar mais lubrificante. No curto prazo, o torque cai, o fluxo de material melhora e a linha de produção funciona mais suavemente, levando à conclusão fácil de que o problema foi resolvido.
A lubrificação excessiva geralmente não é intencional, mas se desenvolve gradualmente através de repetidos ajustes no processo. Quando a linha de produção encontra flutuações de pressão, superfícies ásperas, obstruções ocasionais de material, fusão deficiente ou aumento da carga de extrusão, os operadores tendem a adicionar lubrificante gradativamente. A produção inicial realmente se torna mais suave. Entretanto, quando o efeito lubrificante se torna muito forte, as partículas de resina tendem a deslizar excessivamente dentro do cilindro antes de serem totalmente derretidas. Isto leva a uma taxa de fusão diminuída, coesão de fusão reduzida, plastificação instável e, consequentemente, uma janela de processamento mais estreita. Como o equipamento ainda parece funcionar perfeitamente, tais problemas são muitas vezes difíceis de detectar prontamente no chão de fábrica.
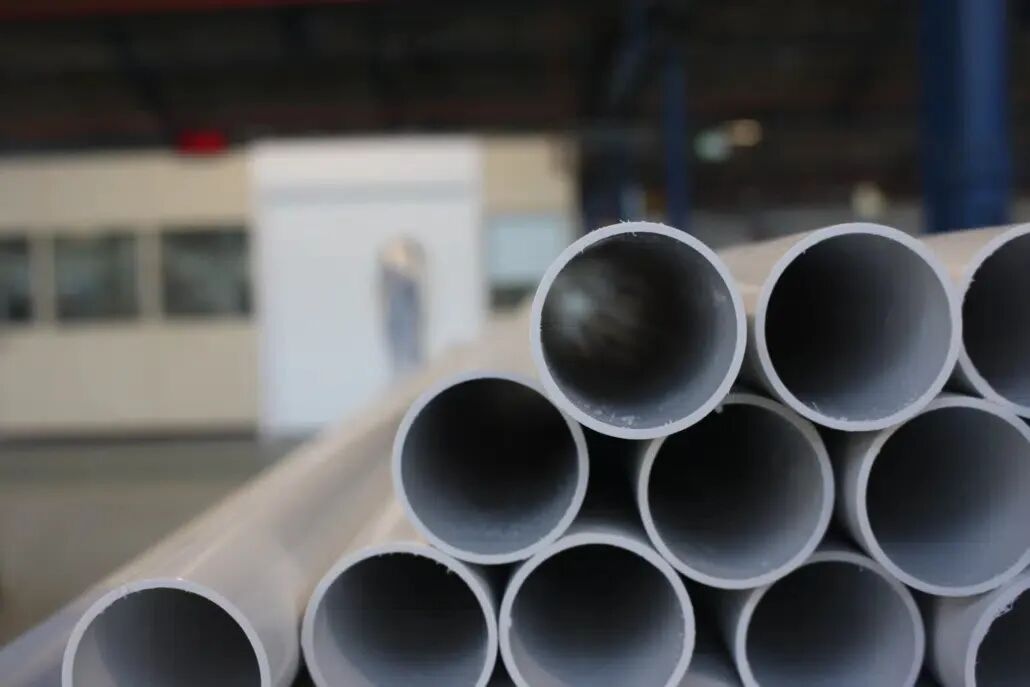
Outro equívoco comum é que “torque menor significa melhor lubrificação”. Na realidade, a extrusão de PVC depende de processos controlados de fusão e cisalhamento. A lubrificação excessiva enfraquece a ação de cisalhamento efetiva do parafuso, resultando em transferência insuficiente de energia para a fusão. Embora o material flua mais facilmente, isso pode causar fusão incompleta, superfícies opacas ou esbranquiçadas, dimensionamento de vácuo instável, resistência ao impacto reduzida, flutuações na espessura da parede, resistência insuficiente da linha de solda, instabilidade dimensional e acúmulo de matriz – particularmente pronunciado durante a extrusão em alta velocidade.
Para formulações de CaCO₃ altamente preenchidas, esse problema se torna ainda mais proeminente. A grande quantidade de carga enfraquece a ligação eficaz entre as partículas de resina, enquanto o excesso de lubrificante reduz ainda mais a eficiência de fusão. Isso resulta em plastificação mais lenta, flutuações na pressão de fusão, diminuição da resistência do fundido, propriedades mecânicas quebradiças e redução da consistência do processamento em diferentes turnos. Algumas fábricas, num esforço para melhorar a fluidez, continuam a adicionar mais lubrificante, afastando inadvertidamente a formulação do equilíbrio ideal de processamento. Esta é uma razão significativa pela qual muitas formulações de tubos de PVC altamente preenchidos, embora fáceis de iniciar, lutam para manter uma produção estável a longo prazo.
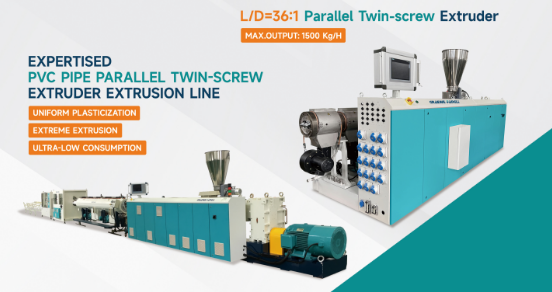
Portanto, a lubrificação não pode ser avaliada isoladamente de todo o sistema de processamento. Sua eficácia é influenciada conjuntamente por vários fatores, incluindo conteúdo de carga, ACR, CPE, sistema estabilizador, geometria do parafuso, velocidade de extrusão, perfil de temperatura e design da matriz. O mesmo esquema de lubrificação que funciona bem em um sistema com pouco enchimento pode desencadear uma fusão inadequada em um sistema com muito enchimento.
Processadores experientes não estão preocupados com “qual lubrificante é o mais forte”, mas sim se o “sistema de lubrificação mantém o equilíbrio ideal de fusão”. Uma excelente formulação de PVC não busca o menor torque possível; em vez disso, visa o melhor equilíbrio entre qualidade de fusão, fluxo de fusão, estabilidade de processamento e propriedades mecânicas. Na produção real, o baixo torque é apenas um indicador de processo, não um indicador de qualidade. O verdadeiro objetivo é sempre uma fusão estável, dimensões estáveis, qualidade de superfície estável e produção consistente a longo prazo. Afinal, uma formulação que hoje parece oferecer melhor fluidez pode muito bem se tornar fonte de reclamações de qualidade amanhã.
Se você precisar de mais informações,Tecnologia Co. de Ningbo Fangli, Ltd.convida você a entrar em contato para uma consulta detalhada, forneceremos orientação técnica profissional ou sugestões de aquisição de equipamentos.
Enviar consulta
X
Utilizamos cookies para lhe oferecer uma melhor experiência de navegação, analisar o tráfego do site e personalizar o conteúdo. Ao utilizar este site, você concorda com o uso de cookies.
política de Privacidade